武漢宏順宇科技有限公司
——多年專注于鈑金結構與設計制造服務商——
咨詢熱線
15926353975——多年專注于鈑金結構與設計制造服務商——
咨詢熱線
15926353975
你現在的位置:首頁 新聞資訊 鈑金加工折彎回彈怎么解決?3個影響回彈的關鍵因素
文章作者:武漢宏順宇科技有限公司 文章來源:http://www.zzyskj.cn/ 發布時間: 2025-11-26
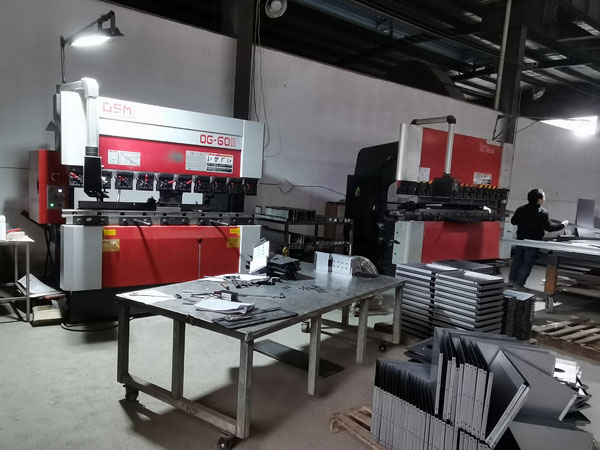
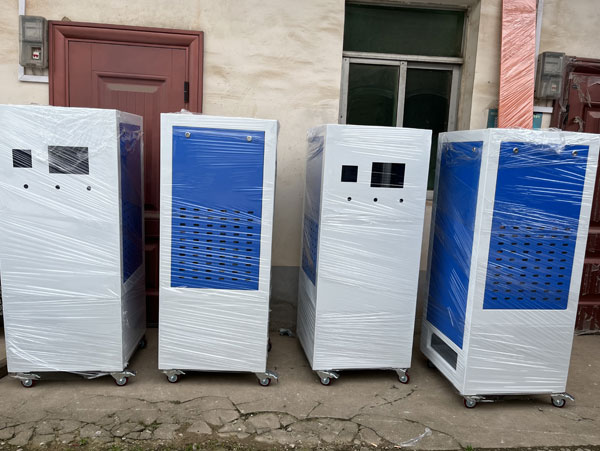
在武漢鈑金加工過程中,折彎回彈是影響零件尺寸一致性與裝配匹配度的常見問題。尤其在機箱機柜、電氣控制外殼等對結構配合要求較高的產品中,回彈若未妥善處理,容易導致后續組裝困難甚至返工。理解并控制回彈的關鍵因素,已成為提升鈑金加工穩定性的必要環節。
回彈現象主要源于材料在折彎后彈性恢復的物理特性。其程度受多種條件影響,其中三個關鍵因素尤為突出:材料屬性、折彎角度與模具間隙。首先,不同材質的屈服強度和彈性模量差異顯著。例如,高強鋼比普通冷軋板更容易出現明顯回彈,而鋁材因彈性模量較低,回彈角度往往更大。因此,在設計階段就需根據材料類型預留補償量。
其次,折彎角度越小,單位長度上的變形程度越高,回彈趨勢也越明顯。90度以內的銳角折彎通常比回彎或大角度折彎更難控制尺寸穩定性。這就要求工藝人員在編程時結合經驗數據,對目標角度進行適當過彎處理,以抵消回彈帶來的偏差。
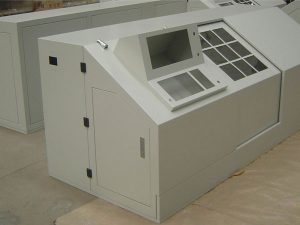
第三,上下模之間的間隙設置直接影響材料受力狀態。間隙過大,材料在折彎過程中受壓不充分,塑性變形不足,回彈加劇;間隙過小則可能造成表面壓痕甚至開裂。合理的間隙應略小于材料厚度,并根據具體設備與材料批次微調。
除上述三點外,折彎速度、潤滑條件及零件結構復雜度也會間接影響回彈表現。但核心仍在于從材料選擇、模具配置與工藝參數三方面建立系統性應對邏輯。通過積累不同工況下的回彈數據,逐步形成可復用的補償規則庫,才能讓鈑金加工在批量生產中保持較好的尺寸一致性。
隨著非標設備對外殼結構適配性要求提高,對回彈的預判與控制能力正成為衡量鈑金加工水平的重要參考。未來,結合數字化模擬與現場實測反饋,有望進一步縮小理論與實際之間的偏差。
news information
2026-01
在工業設備制造領域,機箱機柜廠承擔著從結構設計到成品落地的關鍵角色。尤其在非標定制需求日益增多的背景下,鈑金設計作為前期核心環節,直接影響后續加工效率與產品穩定性。不少用戶在與武漢機箱機柜廠協作過程中,因對鈑金工藝理解不足,容易陷入一些常見誤區,不僅拉長交付周期,還可能增加返工成本。本文梳理了非標定制中較為典型的10個設計盲區,幫助用戶更順暢地推進項目。 首先,忽視材料厚度與折彎半徑的匹配關系...
2026-01
武漢鈑金制作作為電力設備結構件生產的基礎環節,正面臨交付壓力。隨著2026年初新能源基建、智能電網改造及工商業配電升級項目集中落地,各類控制柜、保護箱、動力單元外殼等需求快速上升。而這些設備的機箱機柜大多依賴定制化鈑金制作,其加工周期、裝配兼容性與工藝穩定性,直接關系到整機能否按時出廠、順利安裝。 電力設備對鈑金件的要求遠不止“能裝得下”。由于長期運行在戶外或高負荷環境中,外殼需兼顧防護等級、散熱...
2026-01
武漢鈑金設計作為連接產品功能需求與制造落地的關鍵環節,其價值不僅體現在圖紙繪制,更在于貫穿從結構構思、工藝適配到組裝驗證的全流程協同。一套成熟的鈑金設計服務體系,能夠有效減少后期修改、控制材料浪費并提升整機可靠性。 在初期階段,鈑金設計需充分考慮使用場景——如電氣控制柜的散熱風道布局、戶外設備的防水結構、或動力裝置的承重支撐點。這些功能要求直接影響板材選型、開孔位置及加強方式。若僅關注外形而忽...
2025-12
在電氣與自動化設備運行過程中,武漢機箱機柜不僅是保護內部元器件的外殼,更是影響系統穩定性的重要因素。其中,熱管理與噪音控制作為兩大關鍵性能指標,直接關系到設備壽命、運行效率及使用環境舒適度。 良好的熱管理始于合理的結構布局。高發熱元件如變頻器、電源模塊應優先布置在通風路徑上,避免熱量在局部堆積。進風口通常設于底部或前側,出風口位于頂部或后方,利用熱空氣自然上升形成對流。對于密閉型機箱機柜,則...
聯系我們
/ contact業???務:武漢鈑金加工、設計、制作,機箱機柜加工等 聯系人:朱經理 電???話:15926353975 (微信同號) 地???址:武漢市東湖新技術開發區佛祖嶺3路12號長江電氣工業園二期 聲???明:本網站部分圖片來源于網絡,如有侵權請聯系刪除,謝謝! 備案號:鄂ICP備17018744號-2
關注我們
/ contact 掃一掃立即咨詢